Argón para soldar: qué es, propiedades y cuándo usarlo puro o en mezcla
El argón es el gas de protección de referencia en soldadura TIG y en MIG de aluminio. Esta guía explica qué es, sus propiedades, cuándo conviene usarlo puro y cuándo en mezcla con CO₂, y qué cuidados de seguridad exige.
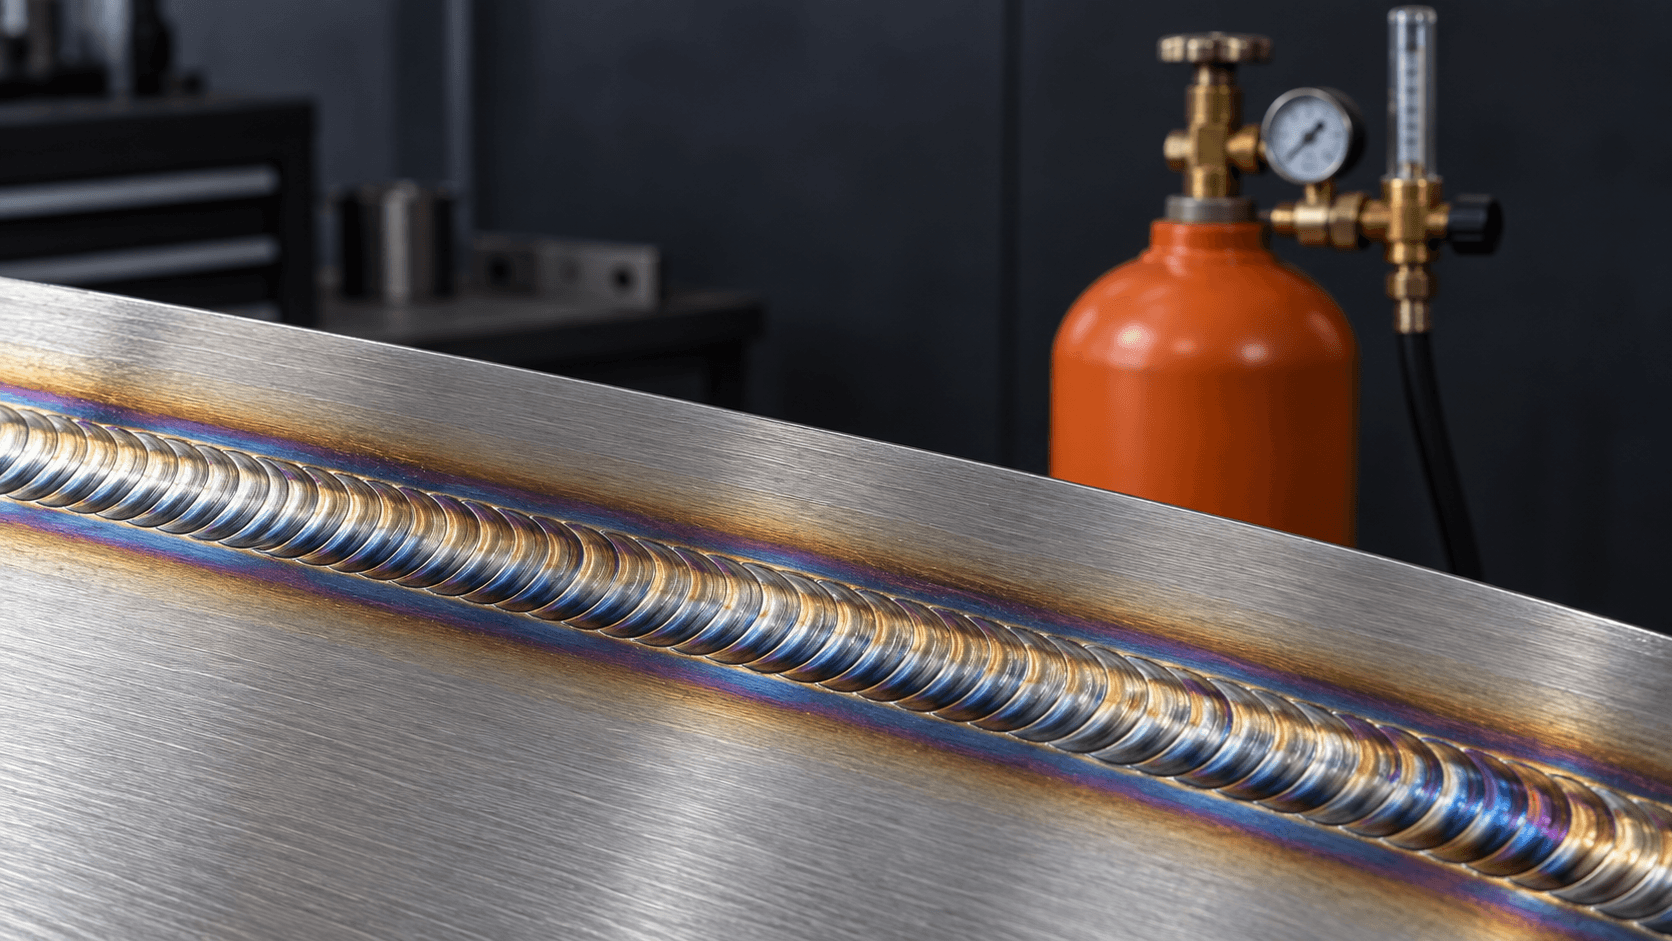
El argón es el gas que más se asocia a la soldadura de calidad: cordones limpios, arco estable y sin oxidación. Pero no es un gas universal. En algunos procesos es la única opción razonable y en otros, usado puro, da peores resultados que una mezcla. Esta guía repasa qué es el argón, qué propiedades lo hacen útil y cómo decidir cuándo conviene usarlo solo o combinado.
Qué es el argón
El argón (Ar) es un gas noble: incoloro, inodoro, insípido y químicamente inerte. Representa cerca del 0,93 % del aire que respiramos, lo que lo convierte en el gas noble más abundante de la atmósfera. A escala industrial se obtiene por destilación fraccionada del aire líquido, el mismo proceso del que salen el oxígeno y el nitrógeno.
Su característica central es la inercia química: no reacciona con el metal fundido, no se combina con el tungsteno del electrodo y no forma óxidos ni nitruros. Por eso se usa donde hay que aislar un proceso del aire sin alterar el material.
Propiedades físicas del argón
- Fórmula: Ar (gas monoatómico)
- Peso molecular: 39,948 g/mol
- Punto de ebullición: −185,85 °C a presión atmosférica
- Densidad del gas: 1,784 kg/m³ (0 °C, 1 atm), alrededor de 1,4 veces más pesado que el aire
- Inflamabilidad: no inflamable
- Clasificación de riesgo: gas comprimido y asfixiante simple
La densidad es el dato con más consecuencias prácticas. Al ser más pesado que el aire, el argón cubre bien la zona de soldadura, pero también tiende a acumularse en fosas, tanques y espacios bajos. Sobre ese punto volvemos en la sección de seguridad.
Por qué el argón es el gas de protección de referencia
En la soldadura por arco con protección gaseosa, el gas desplaza el aire de la zona del arco para que el oxígeno y el nitrógeno no contaminen el baño de fusión. El argón cumple esa función con varias ventajas:
- Es completamente inerte, así que no aporta oxidación ni altera la química del depósito.
- Tiene un potencial de ionización relativamente bajo, lo que facilita el encendido y da un arco estable y fácil de controlar.
- Su densidad hace que proteja la zona de soldadura con caudales moderados.
- Sirve para prácticamente todos los metales, incluidos los reactivos como el aluminio, el titanio y el cobre.
TIG: argón puro como estándar
En soldadura TIG (GTAW) el argón puro es la opción estándar para acero al carbono, acero inoxidable, aluminio, cobre y titanio. El electrodo de tungsteno no se consume y necesita una atmósfera totalmente inerte: cualquier gas activo, como el CO₂ o el oxígeno, lo oxidaría y degradaría el arco.
Hay variantes para casos específicos. En espesores grandes de aluminio o cobre se agrega helio, que aumenta el aporte de calor y la penetración. En algunos inoxidables austeníticos se usan mezclas con pequeñas proporciones de hidrógeno. Para el trabajo general de taller, el argón puro cubre la gran mayoría de las aplicaciones TIG.
En inoxidable y titanio, además, suele usarse argón como gas de respaldo (purga de raíz): se inyecta del lado interno del tubo o de la junta para que la raíz no se oxide. Sin esa purga, la cara interna del cordón queda oscura y pierde resistencia a la corrosión.
MIG: cuándo argón puro y cuándo mezcla
En MIG/MAG (GMAW) la respuesta depende del material:
- Aluminio y sus aleaciones: argón puro. Es la combinación estándar y la que da el arco más limpio.
- Cobre, níquel y otros no ferrosos: argón puro o mezclas argón/helio según el espesor.
- Acero al carbono: no conviene el argón puro. Sin un componente activo, el arco se vuelve inestable, el baño moja mal los bordes y aparecen socavaduras. Por eso se usan mezclas argón/CO₂, habitualmente 75/25 u 80/20, o CO₂ puro para trabajos estructurales de menor exigencia estética.
- Acero inoxidable: mezclas con argón como base y un porcentaje bajo de CO₂ u oxígeno.
La elección detallada de cada mezcla está desarrollada en nuestra guía de mezclas de gas para soldadura MIG/MAG y TIG.
Caudal y equipo: lo básico
El caudal de argón se regula con un manorreductor con caudalímetro o flujómetro, graduado en litros por minuto. Los valores exactos dependen del diámetro de la tobera, la corriente, la posición y las corrientes de aire del lugar, pero como referencia orientativa:
- TIG: entre 6 y 12 l/min en la mayoría de los trabajos de taller.
- MIG: entre 12 y 20 l/min.
Más caudal no significa más protección. Un caudal excesivo genera turbulencia en la tobera, arrastra aire hacia el arco y termina produciendo porosidad, además de consumir gas de más. Si aparecen poros, primero hay que revisar fugas en mangueras y conexiones y la presencia de corrientes de aire, antes de subir el caudal.
Para calcular cuánto dura un cilindro, alcanza con dividir su contenido por el caudal. Por ejemplo, un cilindro de 10 m³ (10.000 litros) trabajando a 10 l/min rinde unos 1.000 minutos, es decir, algo más de 16 horas de arco efectivo. Si tenés dudas sobre qué regulador usar, en cómo elegir el manorreductor correcto repasamos los criterios.
¿El argón es inflamable? ¿Es tóxico?
No es inflamable. El argón no arde ni alimenta la combustión, porque es químicamente inerte. Es una de las búsquedas más frecuentes sobre este gas y la respuesta es simple: una fuga de argón no genera riesgo de incendio ni de explosión.
Tampoco es tóxico, pero sí es asfixiante. Ese es el riesgo real. El argón no envenena: desplaza el oxígeno del aire. Como no tiene olor ni color, una atmósfera empobrecida en oxígeno no da ninguna señal de alerta. En concentraciones altas, la persona puede perder el conocimiento en pocos segundos, sin haber notado nada antes.
Seguridad en el uso del argón
Los cuidados apuntan a dos riesgos: la asfixia y la presión del cilindro.
- Ventilación: soldar en lugares ventilados. En espacios confinados, como tanques, fosas, sótanos o interiores de recipientes, medir el oxígeno antes de entrar y durante el trabajo. El mínimo aceptado es 19,5 % de oxígeno.
- Cuidado con la purga en espacios cerrados: al hacer purga de raíz dentro de recipientes o cañerías de gran diámetro, el argón queda en el interior y en las zonas bajas cercanas.
- Cilindros: almacenarlos en posición vertical, asegurados con cadena, lejos de fuentes de calor y con el capuchón colocado cuando no están en uso. No exponerlos a más de 52 °C.
- Conexiones: usar reguladores aptos para gases inertes, revisar mangueras y acoples antes de cada jornada y cerrar la válvula del cilindro al terminar.
Para el detalle de almacenamiento y de equipo de protección personal podés consultar nuestras guías de almacenamiento seguro de cilindros y de EPP para trabajos con gases industriales.
Otros usos del argón además de la soldadura
- Siderurgia: en la producción de acero inoxidable, el argón se usa en el proceso de descarburación (AOD) y para agitar y proteger el acero líquido.
- Metales reactivos: producción y tratamiento de titanio y circonio en atmósfera inerte.
- Electrónica: fabricación de semiconductores y crecimiento de cristales de silicio.
- Industria alimentaria y bodegas: atmósferas protectoras en envasado y protección del vino frente a la oxidación. En gases para bodegas explicamos cómo se usa como manta sobre tanques y barricas.
- Laboratorios: atmósfera inerte para análisis y procesos sensibles al aire.
Argón industrial en Gases Aconcagua
Gases Aconcagua vende y distribuye argón industrial de alta pureza (mín. 99,996 %) en cilindros, además de mezclas argón/CO₂ para MIG/MAG en acero, con distribución a todo el país. Si no tenés claro qué gas conviene para tu proceso o qué tamaño de cilindro se ajusta a tu consumo, consultá a nuestro equipo y te ayudamos a definirlo.